CNC機加工機器人零件與關節(jié):降低成本和廢品率的DFM設計準則——來自精密零件供應商的實戰(zhàn)經(jīng)驗
2026/6/5 17:55:44??????點擊:
??????文章來源:深圳一鑫精密CNC加工廠
如果您正在設計機器人關節(jié)裝配體并委外進行CNC加工,您很可能遭遇過以下問題之一:報價比預期高出40%、首件樣品尺寸檢測不合格,或者打樣周期嚴重拖延。幾乎每一個痛點,根源都指向同一個地方——在第一片切屑落下之前,設計階段就埋下了隱患。
在深圳一鑫精密,我們每天加工各類機器人零件:腕部殼體、肩關節(jié)法蘭、諧波減速器適配器、編碼器安裝座、手指連桿等。每年我們處理數(shù)百份CAD文件,能順利過機的圖紙與那些引發(fā)三輪設計復審(DFR)的圖紙之間的差距,幾乎總是源于同一份可避免的錯誤清單。本文將這些問題一一說透——讓您的下一個機器人關節(jié)一次交檢合格。
為什么DFM對機器人關節(jié)的重要性遠超其他零件?
機器人關節(jié)是CNC加工車間所能見到的要求最嚴苛的零件之一。它們集緊公差(通常IT6級或更高)、復雜幾何形狀(復合孔、斷續(xù)表面、薄筋板)與高功能后果于一身——手術機器人臂上一個10μm的跳動量偏差不是外觀缺陷,而是患者安全問題。
與此同時,機器人關節(jié)的生產(chǎn)量并不大。多數(shù)開發(fā)階段項目每批僅加工5至50件,這意味著單件換型成本高、夾具攤銷空間有限,必須一次首件成功——而不是經(jīng)歷六輪迭代學習。
DFM(面向制造的設計)正是連接工程意圖與制造現(xiàn)實的橋梁。正確運用DFM不會妥協(xié)您的設計,而是以更低的成本、更高的可靠性去實現(xiàn)它。
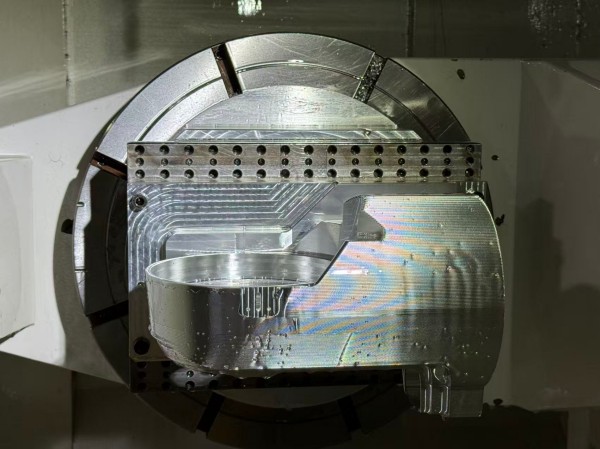
CNC機器人關節(jié)設計中最常見的8類高代價DFM錯誤
1. 薄壁與嚴公差并存
鋁件壁厚低于1.5mm(鋼件低于1.0mm)時,在切削力作用下會發(fā)生偏斜變形。如果您同時對該特征標注了直線度或平面度公差,等于要求機床保持一個工件在切削中根本無法維持的幾何形狀。經(jīng)驗法則: 壁厚至少應為該表面最嚴公差的3倍。
2. 無法用標準刀具到達的盲孔
盲孔本身沒有問題。但長徑比(L/D)超過5:1的盲孔——尤其是硬質合金件——需要特殊加長刀具、更慢的進給速度和更多的裝夾次數(shù)。對于諧波減速器輸入孔或軸承座孔,設計時請盡量壓縮L/D比,并明確標注孔深。未定義盲孔深度是導致重新報價最常見的原因之一。
3. 需要多次裝夾才能到達的公差特征
如果關節(jié)殼體一側的孔與對面的沉孔必須保持10μm以內(nèi)的同軸度,該零件就需要精密翻面定位操作。這完全可以實現(xiàn)——但前提是基準體系能夠支撐。請有意識地設計基準方案:采用單一主基準(通常是主軸承孔),所有其他關鍵特征都參照它標注。基準鏈清晰,機加工人員才能一次裝夾打透所有尺寸。
4. 內(nèi)部尖角
內(nèi)部尖角(0mm圓角)只能通過電火花或磨削實現(xiàn),旋轉刀具無法做到。CNC銑削件的所有內(nèi)角都需要至少等于最小適用立銑刀半徑的圓角。結構關節(jié)通常接受R0.5mm或R1.0mm;對于應力敏感區(qū)域,更大的圓角反而能改善疲勞壽命。請在模型和圖紙中明確標注內(nèi)角圓角值,不要留空。
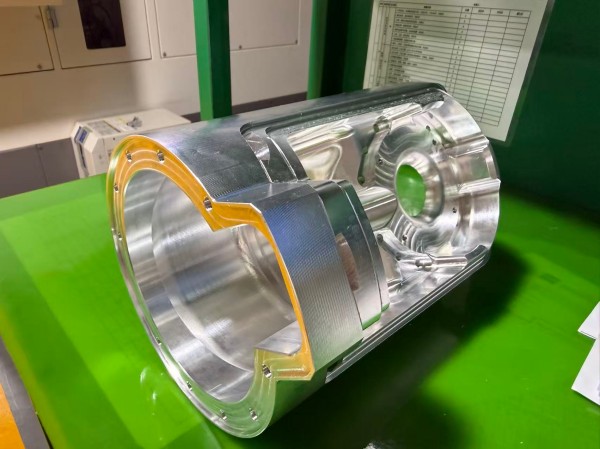
5. 多件裝配中的公差疊加
一個機器人腕部裝配體可能包括殼體、交叉滾子軸承、諧波減速器柔輪杯、輸出法蘭和力矩傳感器。如果每個配合面都有獨立的位置公差,且未經(jīng)過公差鏈分析,最終結果將是:各件單獨過檢,裝配后整體超差。圖紙發(fā)布前,請務必進行基本的一維公差疊加分析。
6. 表面粗糙度要求過嚴或未標注
Ra 0.4μm(N5級)聽起來保守,但其加工成本是Ra 1.6μm(N7級)的2至4倍,需要額外的磨削或超精加工工序。對于機器人關節(jié)上大多數(shù)非密封、非滑動的表面,Ra 1.6μm完全夠用。反過來,如果軸承座未標注表面粗糙度,您可能收到Ra 3.2μm的零件——這會導致軸承過早失效。重要的地方明確標注,無關緊要的地方寫通用注釋即可。
7. 材料標注模糊或不可獲取
"鋁材"不是材料規(guī)格,"6061-T6"才是。對于需要陽極氧化的機器人關節(jié),6061-T6與7075-T6表現(xiàn)差異顯著——7075強度更高,但陽極氧化均勻性差,且在III型工藝中易發(fā)生氫脆。對于鈦合金關節(jié),請明確牌號(結構件標準用Gr.5 / Ti-6Al-4V;醫(yī)療生物相容性用Gr.2)。材料標注含糊會導致您未審批的替代采購。
8. GD&T缺失或表達模糊
僅靠直徑公差無法控制軸承孔的形狀,還需要圓柱度(或圓度加直線度)。沒有指定基準參考框架的位置度標注無法驗證——不同檢驗員的測量結果會相互矛盾。請按ASME Y14.5或ISO 1101規(guī)范使用GD&T,每個特征都參照基準標注,并確保公差值在給定特征尺寸、位置和現(xiàn)有測量設備條件下可達。
CNC機器人關節(jié)材料選型速查表
| 材料 | 典型應用 | CNC加工關鍵注意事項 |
|---|---|---|
| 6061-T6鋁合金 | 結構殼體、蓋板 | 易加工,陽極氧化性好 |
| 7075-T6鋁合金 | 高載荷關節(jié)臂 | 強度更高,陽極氧化難度大 |
| 303不銹鋼 | 軸、緊固件凸臺 | 易切削,可選無磁方案 |
| 316L不銹鋼 | 醫(yī)療/食品級關節(jié) | 生物相容,進給速度需降低 |
| Ti-6Al-4V(Gr.5) | 輕量化結構關節(jié) | 需鋒利刀具,嚴格控制切削熱 |
| 17-4PH不銹鋼 | 高循環(huán)疲勞應用 | CNC加工推薦H900態(tài) |
深圳一鑫精密如何支持您的機器人關節(jié)項目
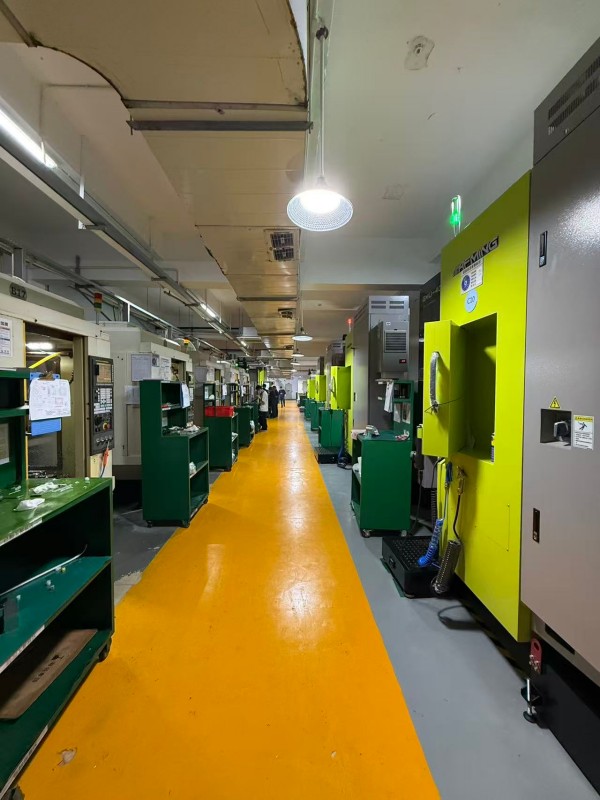
深圳一鑫精密是一家專注于機器人、自動化、醫(yī)療器械和航空航天精密零件CNC加工的深圳制造商。以下是我們在機器人關節(jié)加工方面的核心優(yōu)勢:
五軸聯(lián)動加工能力。 我們的發(fā)那科與馬扎克五軸加工中心可在一次裝夾中完成復合關節(jié)幾何形狀的加工,包括諧波減速器殼體、腕部轉軸塊和多孔編碼器安裝座。單次裝夾消除了重新定位誤差,是實現(xiàn)10μm以下同軸度規(guī)格最有效的手段。
關鍵部位亞5μm能力。 對于軸承座、諧波減速器柔輪配合面和交叉滾子軸承內(nèi)圈,我們通過過程內(nèi)硬車和精密鏜孔,常規(guī)實現(xiàn)孔圓度低于3μm、表面粗糙度Ra 0.4μm。
報價即附DFM審查。 您發(fā)來文件,我們工程團隊在報價前先做審查。如果我們發(fā)現(xiàn)不必要推高成本或存在檢驗風險的特征,我們會在您確認前告知您——并給出具體的替代建議。首件交付,不出意外。
認證級檢測。 每批機器人關節(jié)出貨前,均在我們的海克斯康三坐標測量機上按客戶圖紙GD&T逐項驗證,檢測報告以PDF和CSV格式提供。協(xié)作機器人和醫(yī)療應用可提供100%全檢及完整材料追溯,附原廠質保書。
原型到量產(chǎn)全程支持。 我們承接1件(原型)至5000件以上(量產(chǎn))的訂單。機器人關節(jié)原型標準交期為7至12個工作日;已建夾具的量產(chǎn)件通常在15至20個工作日內(nèi)交貨。
結語
CNC加工機器人關節(jié)本身并不復雜,但它要求設計團隊具備許多人低估了的DFM紀律性。公差嚴、幾何復雜、功能后果真實。上述八條準則覆蓋了我們在來圖文件中所見問題的絕大多數(shù)。在您下一次設計評審中應用它們,首件通過率將大幅提升。
如需對您當前的機器人關節(jié)設計進行免費DFM審查,或希望就即將開展的項目探討材料與工藝方案,歡迎直接聯(lián)系一鑫精密工程團隊。所有技術咨詢我們均在24小時內(nèi)回復。
- 上一篇:
CNC 自行車零件:定制精密零部件完全指南及制造商選擇建議
2026/6/17 - 下一篇:
CNC冷板、液冷加工與歧管制造:精密零部件采購商完全指南
2026/4/15